手机结构件、汽车发动机零部件、五金刀具——这些车间的CNC加工中心大多24小时运转,CNC机加工油雾是通病,高速切削让水基乳化液和油基切削油受热雾化,产生0.1至1微米的亚微米级油雾。同时GBZ 2.1职业接触限值和GB 16297排放标准两套要求都得过,不少企业买了油雾净化设备,投运后才发现亚微米油雾穿透滤材、滤网频繁糊堵、油污倒流污染切削液——车间还是雾蒙蒙。
一、CNC机加工油雾为什么难治:粒径细、标准严
油雾颗粒集中在0.1至1微米,正卡在常规滤材的盲区,丝网和普通滤网的拦截下限在0.5微米左右,一半以上的油雾直接穿过滤材外排;而排气筒达标不等于车间达标,门缝溢出的位置浓度最高,恰好是操作工站立处。
两套口径要分开看:GBZ 2.1管岗位浓度,GB 16297管排放口,只顾一头,另一头会在验收时暴露。
二、四个共性痛点:从滤材穿透到管网倒流
痛点一,粒径太细:滤网只能拦0.5微米以上油滴,亚微米油雾穿透外排,岗位检测难过关。
痛点二,油污粘设备:油雾冷却后糊住滤材或极板,无自动清洗结构就得停机拆洗,打断连续加工。
痛点三,管网回油缺失:管道积油倒流回机床污染切削液;支管与主管风速失衡,部分机床油雾外溢。
痛点四,一刀切选型:水基与纯油的浓度差出量级,十几台到上百台混用一套配置,要么不够用要么浪费。
三、六个选型误区:投运后才发现的隐性成本
1. 只用丝网或滤网:亚微米油雾穿透,滤网很快糊堵,阻力飙升,聚酯滤材堆油还有起火风险。
2. 纯油重切削选无自清洗静电设备:极板粘满焦油,效率持续衰减,频繁拆机打断生产。
3. 管网缺回油结构:油雾沉降堆积,油污倒流进机床,风量分配不均造成局部外溢。
4. 高浓度工况不加预处理:大油滴直入静电主机,加重电场负荷,检修周期被压缩。
5. 只管排放口不管岗位浓度:排气筒达标,机床周边仍弥漫。
6. 风机裕量不足:长期运行阻力上涨,实际处理风量持续衰减。
四、CNC油雾净化设备怎么选:三档梯度配置
按切削介质、油雾浓度和预算分三档,而不是一套设备打天下:
|
配置档位 |
清洗方式 |
适用工况 |
代表型号 |
|
高阶 |
内置水箱水泵,全自动在线高压射流清洗,无需拆机 |
大负荷纯油重切削、24小时连续生产 |
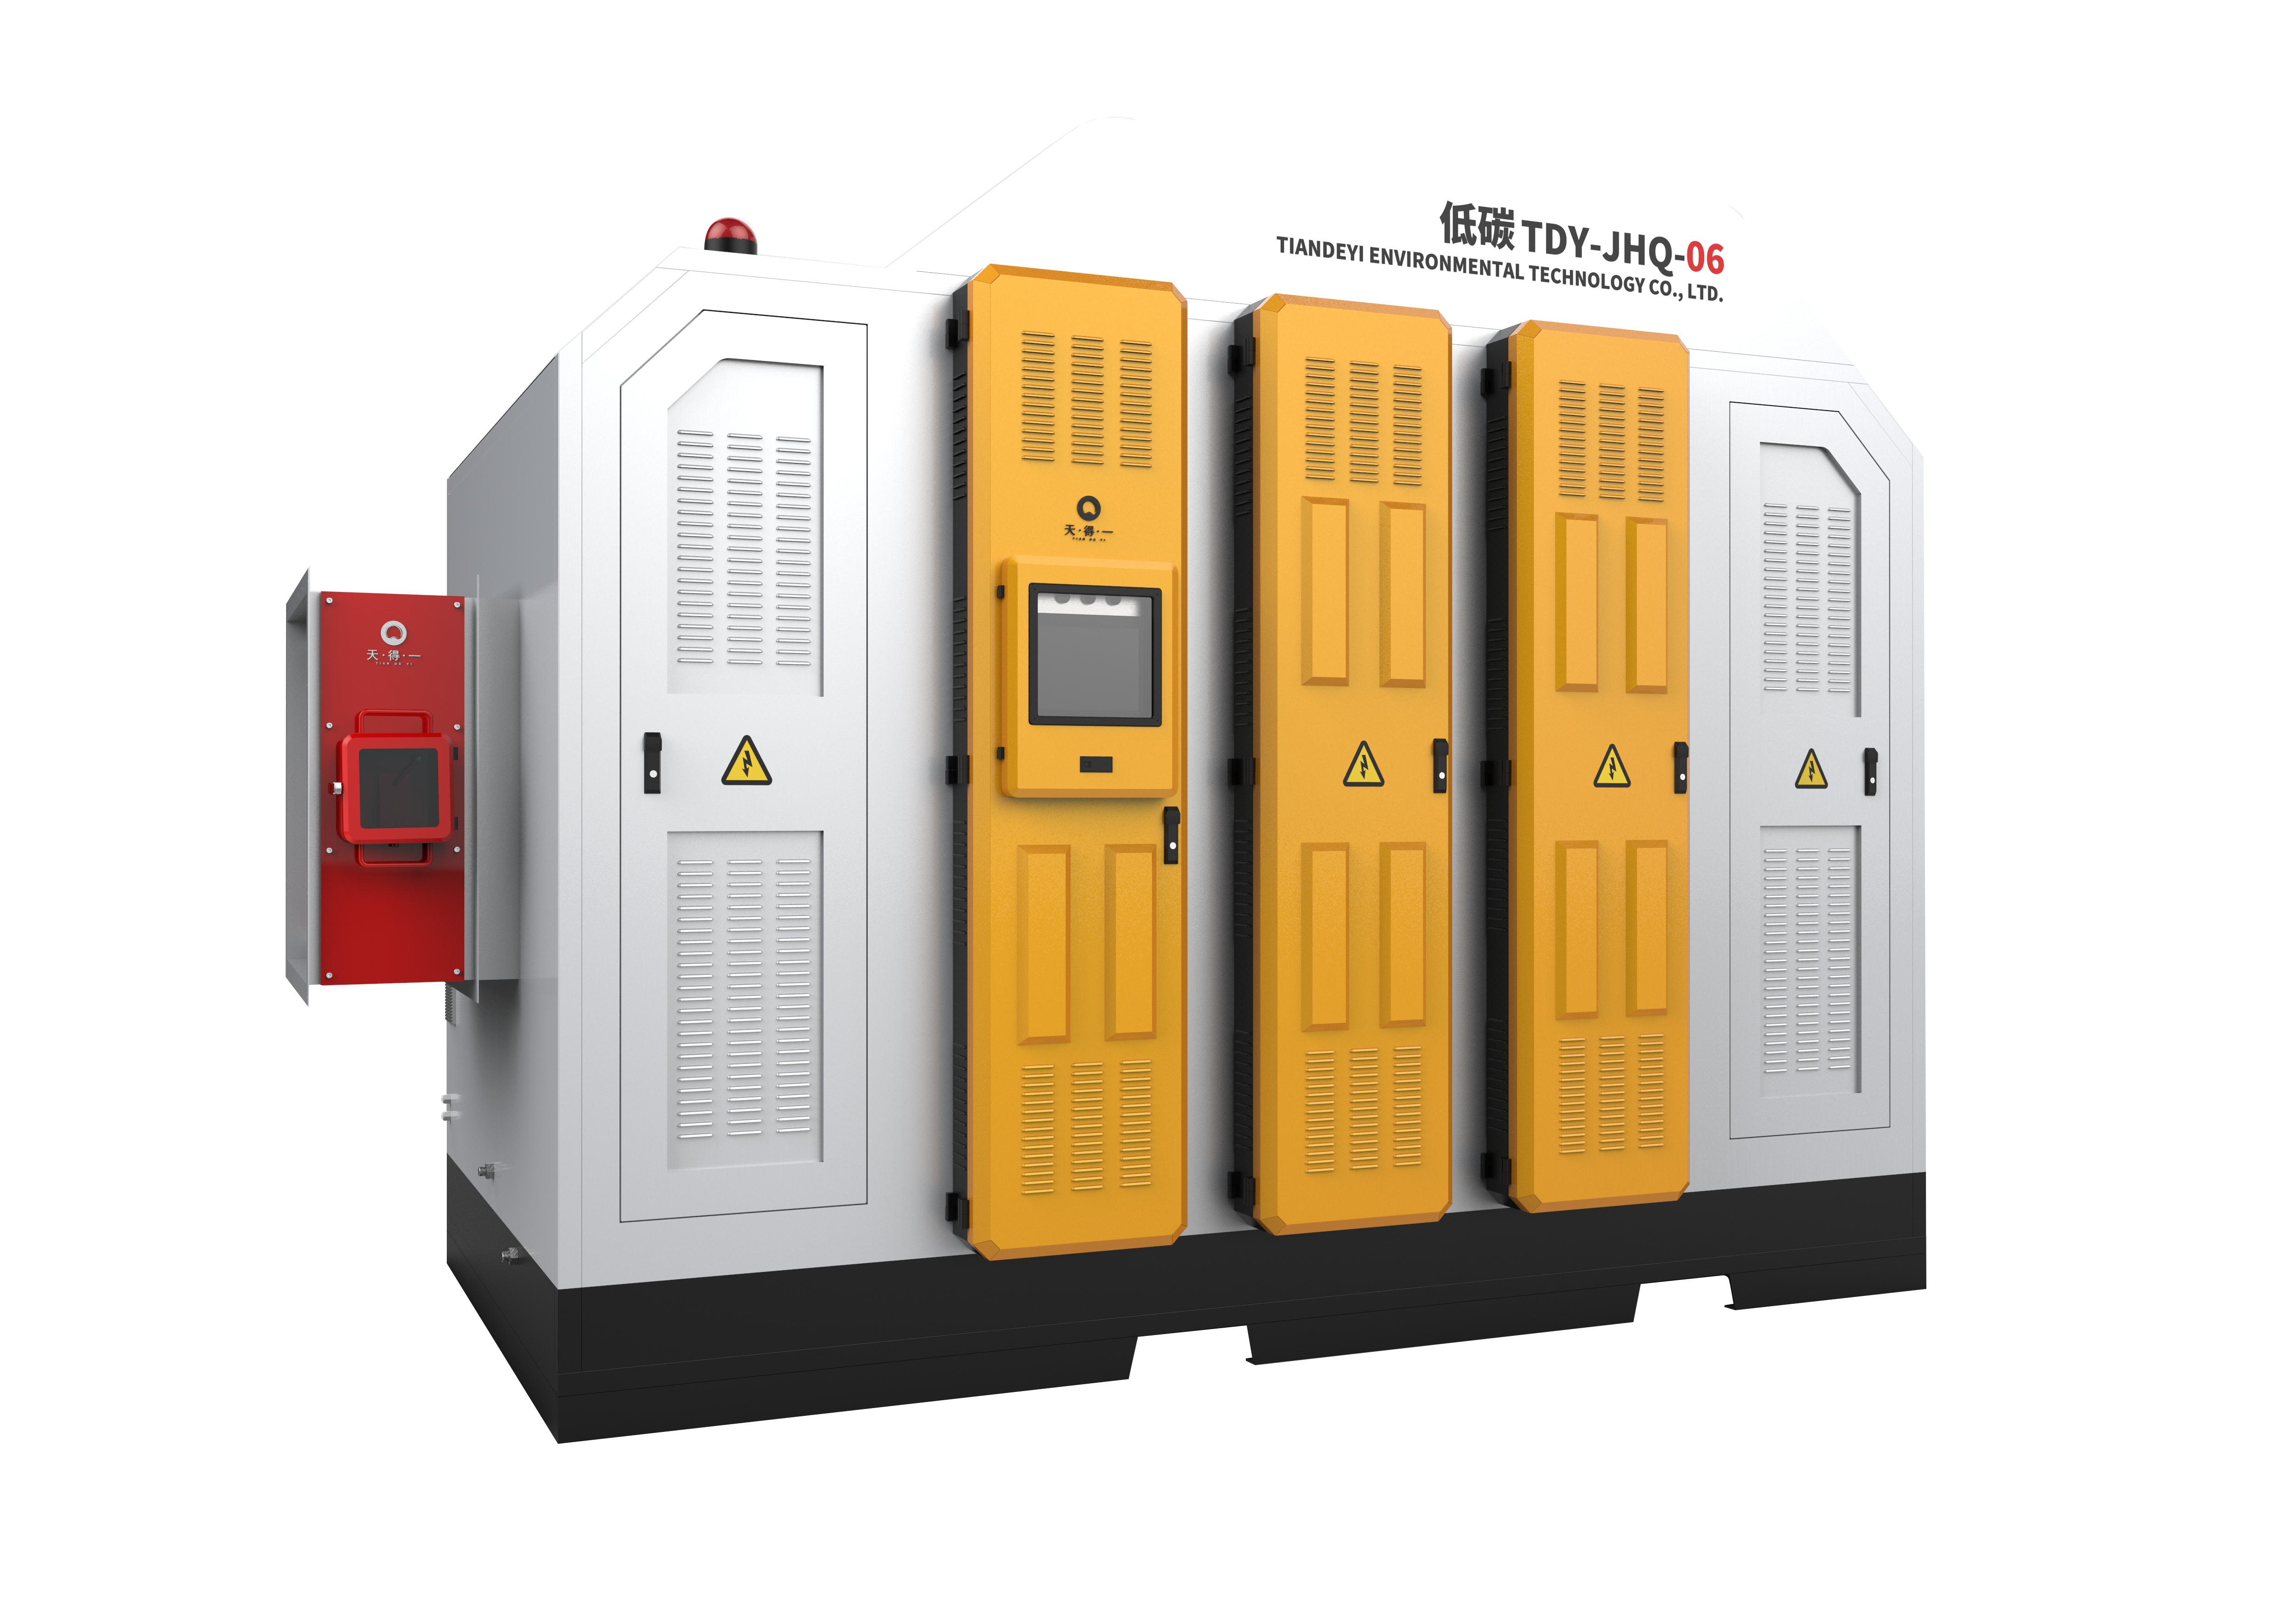
TDY-JHQ-02 |
|
中阶 |
外置水泵在线自动清洗,性能与投资平衡 |
中等负荷油雾工况、追求性价比 |
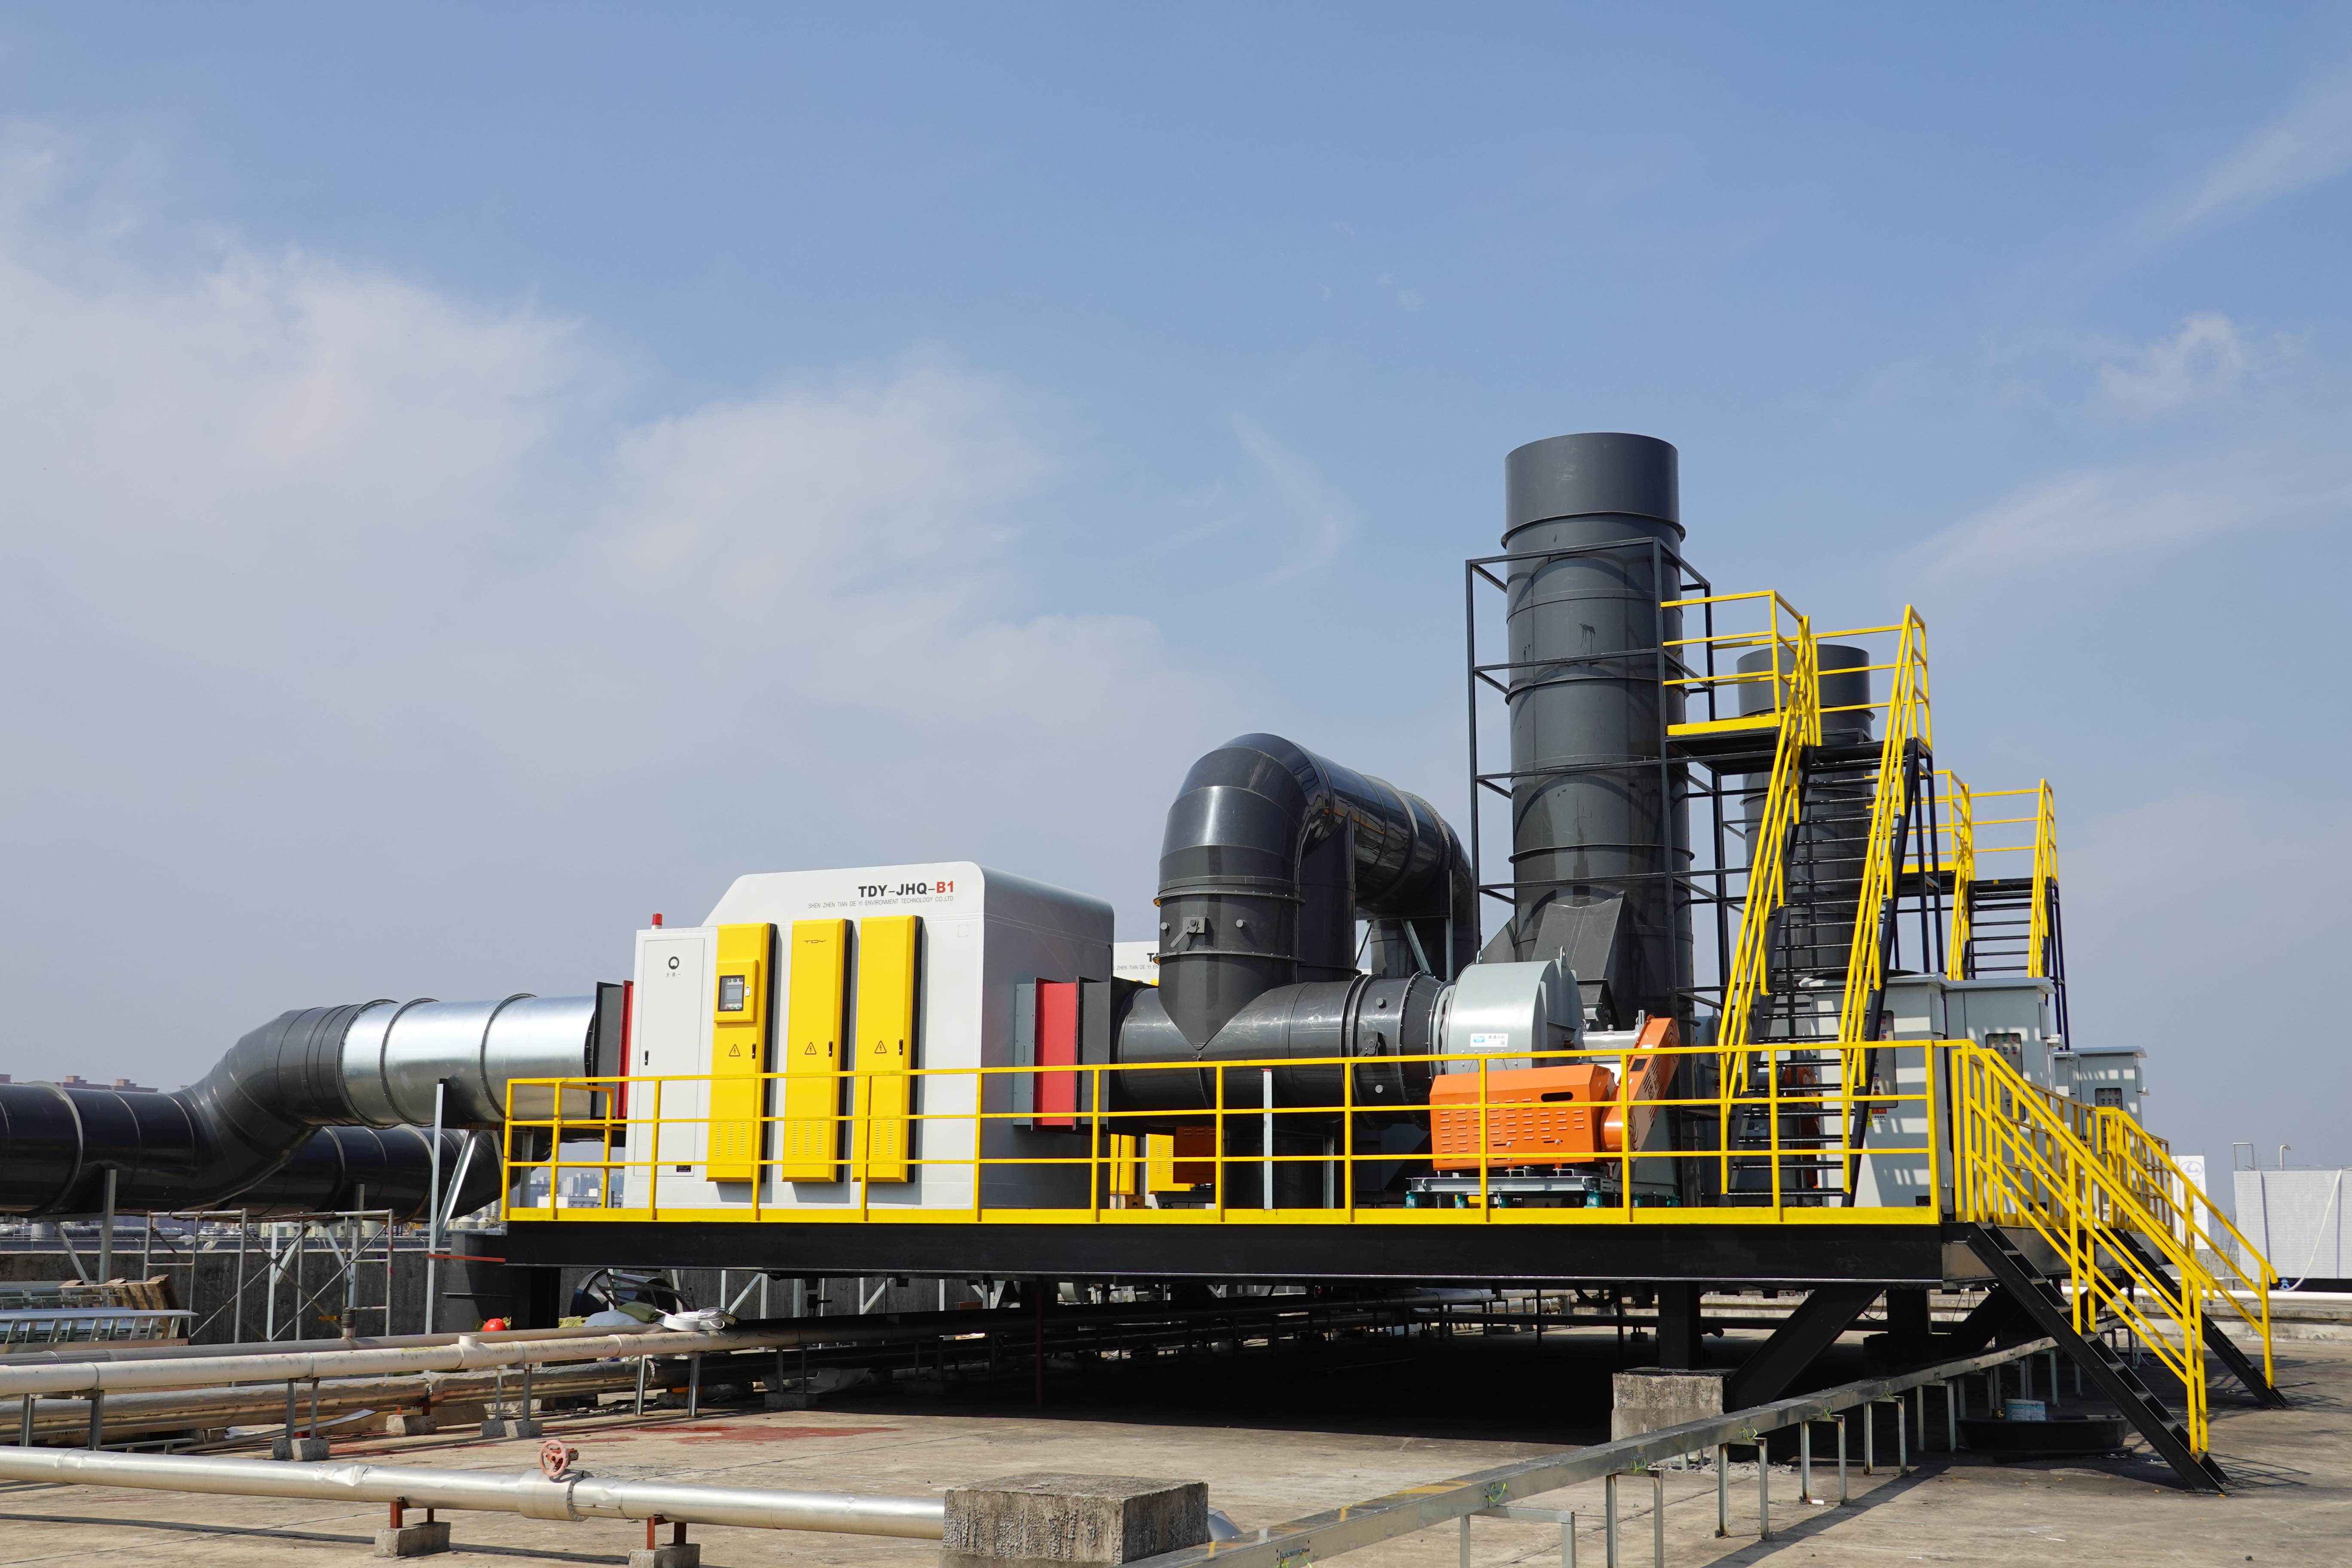
TDY-JHQ-B1 |
|
低阶 |
无自动清洗,备用电场轮换拆装清洗 |
水基乳化液低浓度、预算有限 |
TDY-JHQ-A1 |
重切削纯油入口浓度偏高时,加一道TDY-YCL-A1预处理模块先拦大油滴;有降本需求的车间可配套TDYL切削液离心回收设备,三相分离不破坏乳化液性能,从源头减少油雾生成。
五、集中管网设计:五个参数决定成败
1. 单台CNC风量450至550立方米每小时,机床腔体换气次数每小时100至120次,形成微负压,避免油雾从门缝外溢;
2. 支管风速5至8米每秒,主管12至15米每秒,每根支管配风阀调节;
3. 管道低点设回油口,凝结的切削油回流回收,不倒流进机床;
4. 高浓度工况前置预处理,减轻后端静电主机负荷;
5. 风机预留20%风量、10%风压裕量,对冲长期运行的阻力上涨。
六、三类CNC车间的治理案例
案例一|手机金属结构件车间:80余台CNC集中治理
水基乳化液切削,新建厂房,中阶在线自清洗主机加标准化集中管网,支管配风阀,管道低点设回油口,配套切削液离心回收,岗位浓度达标,在线清洗免拆机,切削液更换周期延长。
案例二|汽车发动机车间:40余台纯油重切削
缸体、曲轴加工,24小时连续生产,高阶全自动在线清洗主机,前置预处理拦截大油滴,管网按规范设计风速与回油,极板自动清洗避免停机,通过环保与职业卫生验收。
案例三|五金刀具车间:20余台设备的老厂房改造
硬质合金刀具磨削,水基为主,预算有限、空间受限,低阶人工清洗方案,备用电场轮换维护,集气管网短管对接机床顶部,投资可控,捕集达标。