焊花飞溅的车间里,那层久久不散的「白烟」,威胁恰恰在看不见的部分,焊接烟尘粒径集中在0.01至1微米之间,属于典型的呼吸性粉尘,能直达焊工肺泡。手工电弧焊每千克焊材约产生5至15克烟尘,携带锰、六价铬、镍、氟化物等重金属组分,还伴生臭氧和氮氧化物,长期吸入可致电焊工尘肺、慢性锰中毒,神经系统与肾脏都会受损。
一、焊接烟尘治理,为什么不只是排风换气?
焊接烟尘治理要同时过两道考核:一道是岗位职业卫生,按GBZ 2.1职业接触限值考核焊工呼吸带浓度;一道是废气有组织排放,按GB 16297考核排气筒浓度。屋顶风机只解决「看着不呛」,控制不了呼吸带浓度,也拦不住亚微米颗粒穿透。真正的关键在三个词:源头就近捕集、分级净化、呼吸带浓度控制。
二、焊接烟尘难治在哪?五个真实痛点
粒径极细:亚微米呼吸性粉尘占比高,初效过滤和重力沉降几乎无效;成分复杂:锰、六价铬等重金属毒性累积,不锈钢、镀层焊接风险更高;工位移动:焊点随工件和工人移动,固定罩体难覆盖,烟尘易无组织逸散;滤材易堵易烧:焊尘黏性大、堵塞快,没配火花捕集器还会烧穿滤材;只盯烟囱:排气筒达标,呼吸带浓度照样超标,职业卫生过不了关。
三、不同车间形态,焊烟净化模式怎么选?
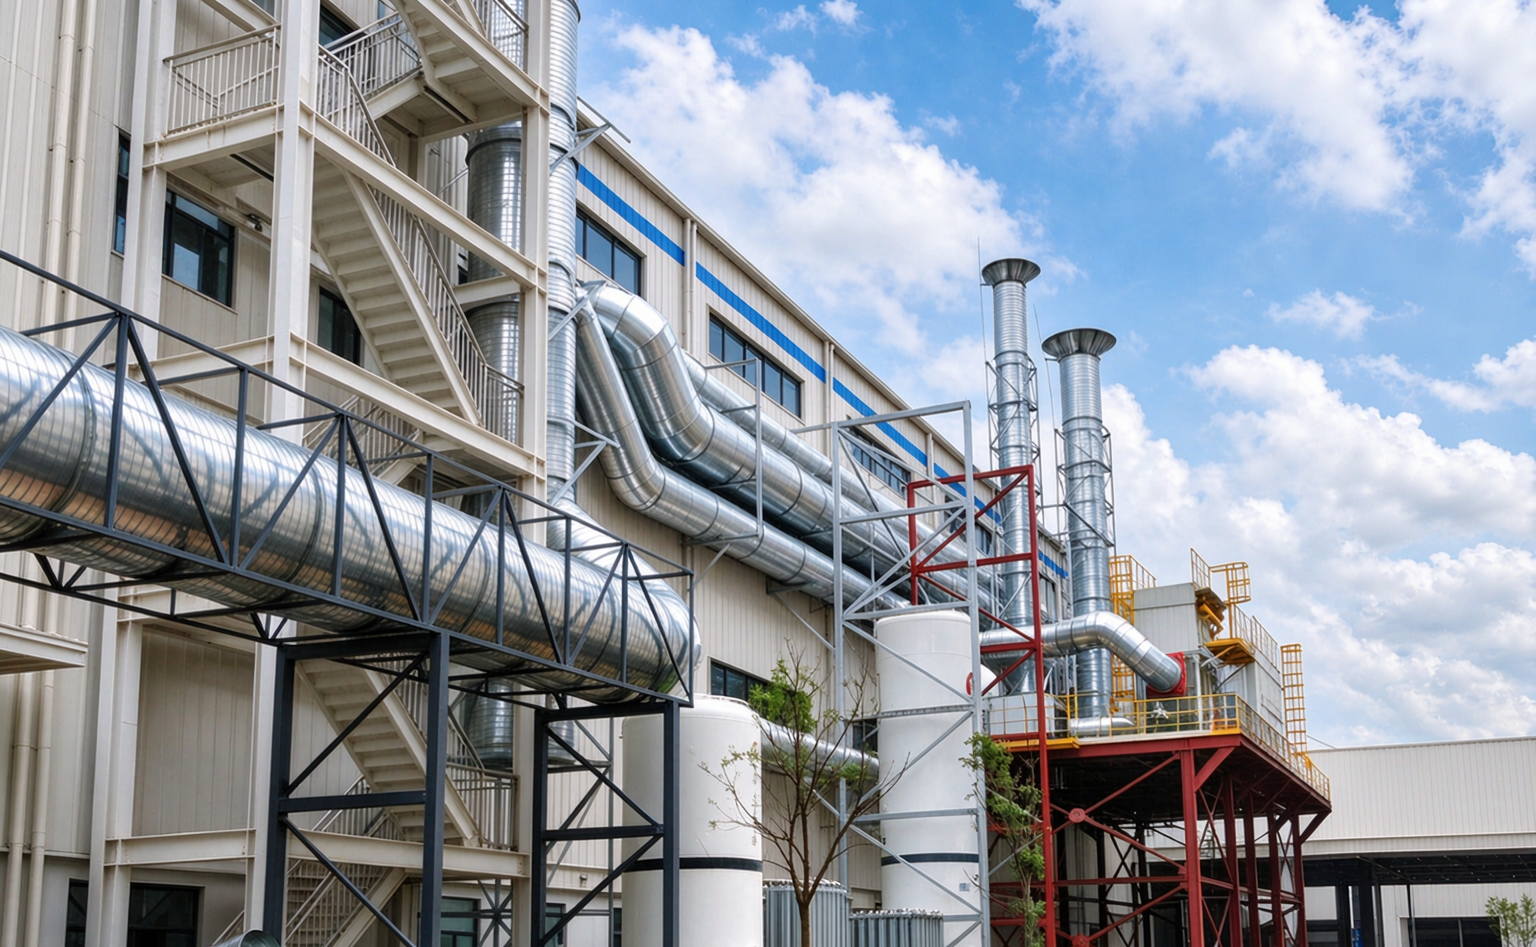
单机就地净化:工位固定、工件较小,柔性吸气臂就近捕集,管路短、投资省;多工位集中治理:焊位密集固定的产线,支管汇入总管,统一净化达标排放;轨道移动罩体收集:大件吊装工件,焊接时罩体闭合、吊装时打开,移动式静电焊烟净化设备随罩行走;高大厂房空间置换:净高十几米的超大厂房,利用焊烟受热上浮特性整体换气稀释。
产品矩阵覆盖焊烟净化全程:柔性吸气臂+就地净化单元、单机滤筒除尘器、静电吸附脱附主机、移动式静电焊烟净化设备、火花捕集器、活性炭吸附箱,具体机型按工况匹配。
四、投运前,哪些焊烟治理选型误区最常见?
只做屋顶排风不做源头捕集,烟尘早已扩散全车间;用普通布袋处理焊烟,不阻燃不防静电,超细焊烟穿透量大还有起火隐患;吸气臂离焊点过远、风量不足,等于白装;只看设备风量不管管网阻力平衡,近端过抽、远端无风;不区分焊接工艺统一选型,治理不足或投资浪费总占一样。
五、成套方案的技术差异体现在哪?
按焊接材质与工艺差异化配置,避免高毒工况治理不足;罩口距离、控制风速、支管风量均有明确设计取值,施工后逐点实测;防静电阻燃滤材+火花捕集器双重防火;静电干式反吹脱附,无耗材、无污水,长期运行成本低;系统低阻节能,电耗可控;职业卫生与环保排放双达标,一次考核到位。
六、实际项目效果如何?汽车焊装车间案例
某汽车整车焊装车间,机器人工作站与人工焊位密集、连续作业,职业卫生与厂界排放双重承压。方案将机器人站与人工弧焊区分别封闭成负压除尘房,烟尘汇管后前置火花捕捉与防火阀,经阻燃滤筒除尘器净化达标后高空排放,系统配烟气监测与自动消防联动,弧焊区另做送风降温。具体配置与参数按车间实测数据出具。
七、售前售后怎么配合?
售前免费上门勘测,输出多套备选方案并配套职业卫生与环评资料;售中自有团队安装调试与运维培训;售后全国网点7×24小时响应,定期巡检。
深圳市天得一环境科技有限公司深耕工业废气净化二十余年,是国家级专精特新「小巨人」企业,拥有烟尘净化领域自主专利,设备通过CCEP、ISO9001、ISO14001认证。